


純粋に理論上の最大定格に基づいて昇降装置を購入すると、隠れた安全上の危険が生じることがよくあります。これらの想定は、産業環境においても重大な運用上のボトルネックを引き起こします。ほとんどの施設は、負荷の物理的特性に関係なく、磁石が規定の重量に耐えられると誤って想定しています。ただし、「定格容量」は通常、完全に平坦で、清潔で、厚く、低炭素の鋼を前提としています。稼働中の製造現場では、このような純粋な状態を見つけることはほとんどありません。さまざまな金属が磁力の下でどのように動作するかを評価する実用的な方法が必要です。この知識は、危険な荷物の落下や不必要な機器の損傷を回避するのに役立ちます。
この記事では、エンジニアリング チームと調達チームに明確で実用的なフレームワークを提供します。原材料の変数を正確な現実世界の吊り上げ要件に変換する方法を学びます。組成、厚さ、表面の状態が保持力をどのように決定的に変えるのかを探っていきます。これらの要素を理解することで、より安全かつ賢明な機器の決定を行うことができます。
エンジニアは、磁気リフターを製造現場に導入する際に、もどかしい現実に直面することがよくあります。機器の銘板に記載されている数値が、日常の作業における実際の吊り上げ性能と一致することはほとんどありません。真の リフティングマグネット容量を理解するには 、当初のマーケティング数値を超える必要があります。テスト環境が実際の製造工場とどのように異なるのかを注意深く観察する必要があります。
メーカーは、高度に管理された実験室条件の下で銘板の定格を確立します。彼らは、厚く、平らで、重く加工された低炭素鋼を使用してこれらのデバイスをテストします。標準的な試験片には、St37 または A36 グレードの鋼が使用されることがよくあります。これらの材料は磁束線に対する抵抗を実質的にゼロにします。実験室環境には、塵、錆、温度変動がありません。実際には、作業現場にはさまざまな材質、不規則な形状、不完全な表面があります。理想的な状態のメトリクスに全面的に依存すると、運用上の失敗が保証されます。
理想的な条件が存在することはほとんどないため、業界では厳格な安全マージンが課されています。平鋼を扱う磁気リフターの一般的な標準は、3:1 の安全引裂き係数です。特定の円筒状または粗い用途では、2:1 の係数が適用される場合があります。これは、定格 1,000 kg の磁石は、理論上、完璧な条件下では 3,000 kg を保持する必要があることを意味します。この大きなバッファは、予期せぬ材料の変動による影響を吸収します。積荷に予期せぬ錆や軽度の冶金的不一致があった場合に、作業者を保護します。
これらの変数の計算を誤ると、重大なビジネス リスクが生じます。機器のサイズを小さくすると、致命的な負荷の低下を招きます。これは、OSHA違反、コンプライアンス罰則、および労働者の重傷に直接つながります。逆に、機器のサイズを大きくしすぎると、さまざまな問題が発生します。不必要に巨大な磁石に設備投資を無駄にします。これらの特大ユニットは、天井クレーンに冗長な自重を追加します。この自重によりクレーンの摩耗が促進され、毎日の生産サイクルが遅くなります。
金属は、その独特の原子構造に基づいて磁場に対して異なる反応をします。私たちはこの反応性を「透磁率」と呼びます。透磁率が高い材料は磁束線を容易に通過させます。透磁率が低下すると、磁石は確実な保持を確立するのに苦労します。施設が扱う特定の合金に基づいて期待値を調整する必要があります。
低炭素鋼は磁気リフティングのゴールドスタンダードとして機能します。軟鋼などの材料は最適な透磁率を提供します。制限的な合金元素が含まれていないため、磁束線が金属を容易に飽和させます。清潔で厚い低炭素鋼を持ち上げるとき、機器はその機能能力の 100% で動作します。この材料は、後続のすべてのディレーティング計算のベースラインを設定します。
炭素含有量が増加すると、透磁率が減少します。高炭素鋼および複雑な合金には、非磁性元素が含まれています。カーボン、マンガン、クロムなどの成分は、磁束線を物理的に制限します。それらは内部抵抗を生み出し、全体的な磁気グリップを弱めます。
実装の実際: 高炭素鋼を取り扱う場合は、磁石の定格容量を積極的に下げる必要があります。特定の合金に応じて、これらの金属では通常、10% ~ 30% の容量削減が必要です。このディレーティング乗数を適用しないと、輸送中に予期しない荷重移動が発生することがよくあります。
鋳鉄は、磁気の取り扱いに関して特有の課題を引き起こします。この金属は、高度に多孔質な表面と独特の冶金学的構造を特徴としています。鉄内のグラファイトフレークは磁場を著しく乱します。鋳造コンポーネントを移動するときは、装置の定格を大幅に下げる必要があります。
リサイクルとスクラップの作業は、物質に関する究極の課題に直面しています。を操作するとき スクラップ持ち上げマグネット、オペレーターは極端な材料の不均一性に対処します。単一の積載物には、軟鋼、高炭素工具、鋳鉄製エンジン ブロックが含まれる場合があります。材料の密度が低いと、リフトがさらに複雑になります。最悪の場合の合金濃度に基づいて容量を計算する必要があります。混合スクラップを移動するときは、常に可能な限り低い透磁率を想定してください。
| 材料の種類 | 透磁率 | 必要な容量ディレーティング |
|---|---|---|
| 低炭素・軟鋼 | 素晴らしい | 0% (100% での機能) |
| 高炭素鋼 | 良い | 10%~30%の削減 |
| 合金鋼 | 中程度から良好 | 20%~40%の削減 |
| 鋳鉄 | 貧しい | 40%~50%の削減 |
| 400シリーズステンレス | 非常に悪い | 50%以上の削減 |
| 300シリーズステンレス | なし | 磁力で持ち上げることはできません |
完璧な低炭素鋼であっても、形状は重要な役割を果たします。基本的に、磁石が生成できる揚力の大きさは負荷の厚さによって制限されます。磁気エネルギーは、回路を完成させるのに十分な金属の質量を必要とします。金属の密度が不足している場合、磁場は完全に飽和することができません。
すべての工業用磁石には、最小材料厚さが指定されています。最大の保持を実現するには、磁石の磁束線が負荷全体を通過する必要があります。磁気回路は、北極から鋼製負荷を通って流れ、南極に戻ります。厚い材料はこれらの磁束線を容易に吸収します。磁気エネルギーを完全に金属内に閉じ込め、保持力を最大化します。
材料が薄すぎると、磁気エネルギーをすべて吸収できなくなります。磁束線は薄いシートを完全に通過し、周囲の空気中に逃げます。私たちはこの現象を「磁束漏れ」と呼びます。磁束が空気中に漏れると、貴重な磁気エネルギーが無駄になります。この漏れによって吊り上げ力が大幅に低下します。定格 2 トンの磁石は、シートの厚さがわずか 2 mm の場合、200 kg のシートを持ち上げるのに苦労する可能性があります。
薄い材料は磁気的な制限とともに機械的リスクをもたらします。大きくて薄くて柔軟性のある鋼板は、中心から持ち上げるとたわむ傾向があります。エッジが自重で下に曲がると、磁石に対しててこの作用が生じます。これをピールオフ効果と呼びます。この機械的な曲げはバールのように機能します。文字通り、スチールを磁気面からこじ開け、磁気シールを破壊し、荷重を落とします。
購入者は在庫を徹底的に監査する必要があります。最も重い負荷のみに基づいて磁石のサイズを決定することはできません。一般的に持ち上げられる最も重い材料と最も薄い材料の両方を監査する必要があります。理想的な機器は、これら 2 つの極端な点の交差点に存在します。重いブロックを持ち上げるのに十分な力が必要ですが、危険な磁束漏れを起こさずに薄いシートを安全に取り扱うのに十分な浅い磁場が必要です。
磁石と負荷の間の物理的なインターフェースによって、動作の安全性が決まります。磁場は、空気または非磁性物質の中を移動すると、信じられないほど早く劣化します。表面の状態がリフトにどのような影響を与えるかを理解することは、作業現場の安全にとって非常に重要です。
磁気リフティングでは、「エアギャップ」は単に空の空間を意味するわけではありません。エアギャップを、磁石面と鋼製負荷の間に配置される非磁性バリアとして定義します。一般的な工業用エアギャップには、厚い塗装、厚い錆、工場のスケール、氷、工場の粉塵などが含まれます。一枚の紙でもエアギャップとして機能します。これらの障壁は、磁石を反応性鋼鉄コアから物理的に押し離します。
エアギャップと吊り上げ能力の関係は線形ではありません。それは指数関数的です。微細な障壁でさえ保持力を破壊します。標準的な工学ベースラインによれば、わずか 0.5 mm の空隙が標準的な永久磁石の保持力を半分にすることができます。ひどく錆びたプレートを持ち上げようとすると、定格容量の 20% しか生成できない可能性があります。重量物を持ち上げる前に、重要な荷物を徹底的に掃除する必要があります。
機械加工されていない金属には、自然に独自のエアギャップが生じます。粗い、機械加工されていない鋳物や、穴が大きく開いたスクラップ金属には、高い山と深い谷が特徴です。磁石は金属の高い部分にのみ接触します。深い谷には空気が満ち続けています。これにより、有効接触表面積が大幅に減少します。粗い材料を持ち上げる場合、オペレータはこの失われた接触領域を補うために大幅な容量ディレーティングを適用する必要があります。
平らなプレートは可能な限り最高の接触面積を提供します。パイプ、チューブ、丸棒などの円筒形の荷重には、幾何学的に大きな課題があります。丸いパイプの上に置かれた平らな磁石は、わずかな接触線しか作りません。この最小限の接触面積により、平板と比較して容量が大幅に減少します。円筒状の材料を安全に持ち上げるには、特殊な V ブロック マグネット プロファイルが必要です。これらの V 字型の底部が丸い荷重を支え、2 つの接触線を形成し、磁束飽和を向上させます。
単一の磁気技術ですべてのマテリアルハンドリングの問題を解決することはできません。施設管理者は、さまざまなリフターの固有の強度を、その特定の材料プロファイルに合わせて調整する必要があります。間違った基盤テクノロジーを選択すると、パフォーマンスが低下し、メンテナンスコストが増加します。
常駐ユニットはフィールドを生成するためにネオジムなどの希土類材料に依存しています。動作するのに電力は必要ありません。機械式レバーを使用して手動でアクティブにします。
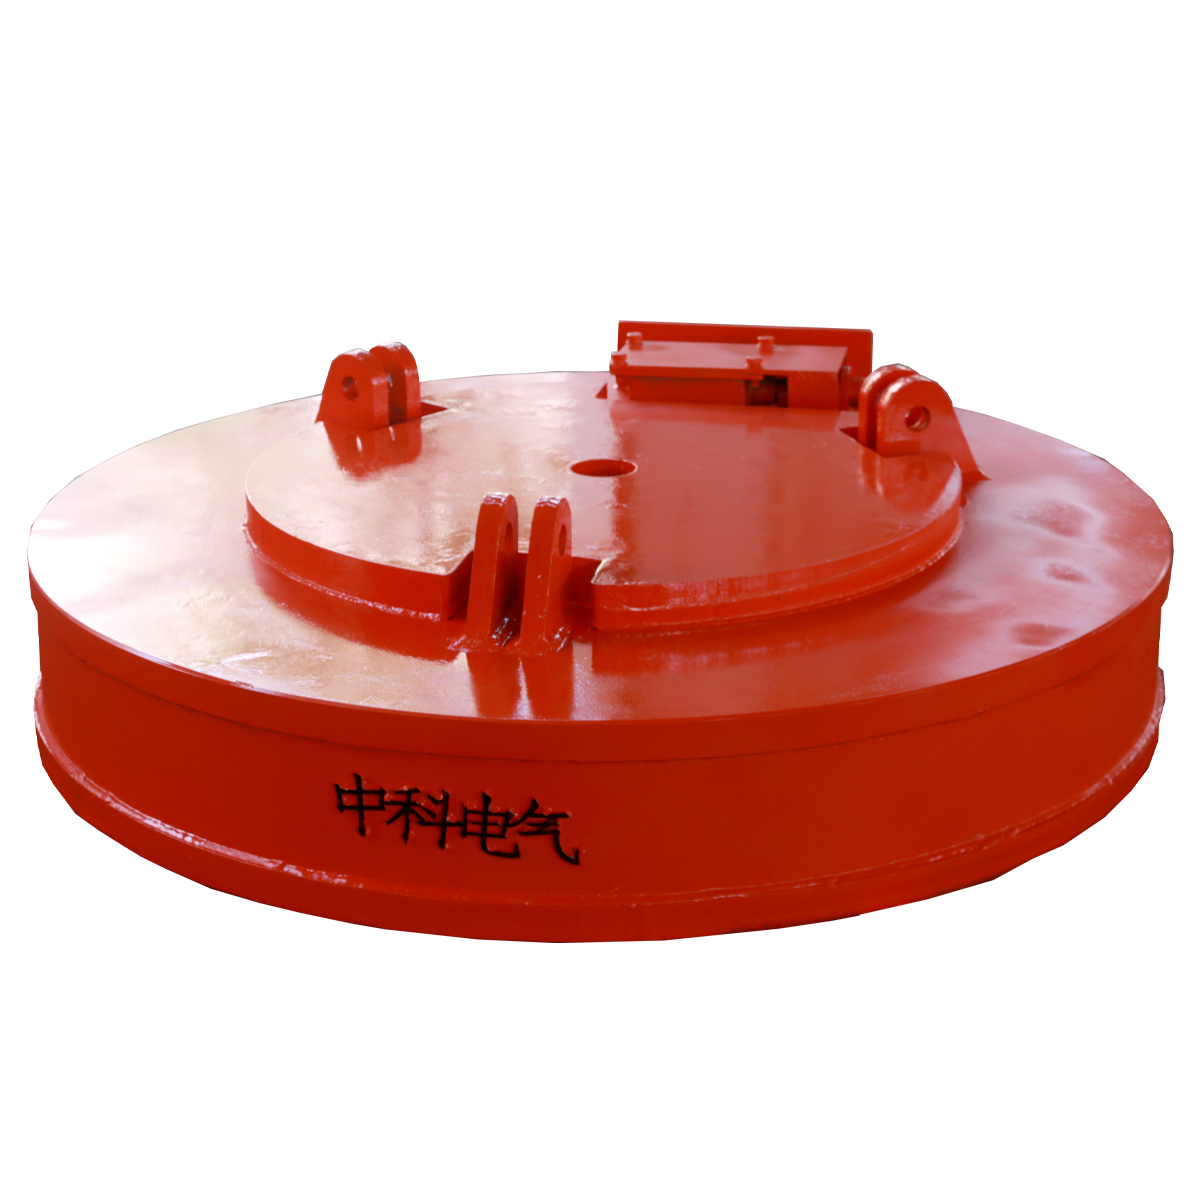
深く磁気を浸透させる必要がある場合は、 リフティング電磁石が 莫大な電力を供給します。これらのユニットは、コイル状の銅またはアルミニウム線を使用して、電流によって磁場を生成します。
エレクトロパーマネント ハイブリッドは、最先端のリフティング技術を提供します。短い電気パルスを使用して内部の永久磁石のオンとオフを切り替えます。一度起動すると、グリップを維持するために力は必要ありません。
調達戦略は、単に最も重い重量制限を読み取るだけではなく進化する必要があります。材料変数をナビゲートするには、詳細なデータと信頼できる製造パートナーが必要です。技術文書を精査し、性能の証明を要求する必要があります。
単一の最大重みメトリックはゼロ コンテキストを提供します。メーカーが提供するディレーティング曲線を評価する方法を学ぶ必要があります。必ず詳細な 購入を確定する前に、特に「容量対厚さ」グラフと「容量対エアギャップ」グラフを探してください。これらのグラフは、条件が悪化したときに磁石が実際にどのように機能するかを示しています。仕様書にこれらの曲線が欠けている場合、その機器はさまざまな産業用途に対して安全ではない可能性があります。 リフティング マグネットの容量仕様をリクエストしてください。
業界標準に妥協しないでください。機器が ASME B30.20 (フック下リフティング装置) 規格を満たしているか、それを超えていることを確認します。さらに、メーカーが BTH-1 設計パラメータに準拠していることを確認してください。これらの認証は、機器が構造的完全性と安全要素に関して厳密なエンジニアリング検査を受けていることを保証します。テスト証明書を直接要求してください。
標準装備では複雑な形状に対応できない場合があります。特殊なポールシューが必要になる時期を判断する必要があります。施設で不規則な鋳物、熱間圧延コイル、または独特の押出物を移動させる場合、既製の平らな磁石は故障します。評判の良いメーカーは、特定の荷物の輪郭に物理的に一致するカスタム ポール シューを機械加工できます。このカスタマイズにより表面接触が最大化され、安全性が保証されます。
注文書を発行する前に、具体的なアクションを実行してください。適切な機器のサイジングを確保するには、次の構造化されたアプローチに従ってください。
材料の特性によって磁気の取り扱いの限界が決まることを認識する必要があります。総重量は、複雑な方程式における 1 つの変数にすぎません。材料の厚さ、合金組成、表面粗さ、および形状は、安全な磁気リフティングにおける究極のボトルネックとして機能します。これらの要因を無視すると、荷物の落下、商品の損傷、および重大な安全上の危険に直接つながります。
調達は理論的な評価から脱却する必要があります。私たちは現実を反映した経験的な現場レベルの評価を採用する必要があります。最も薄いシートを測定し、炭素比率を評価し、スチールの錆を認識する必要があります。この現実的なアプローチにより、危険な計算ミスを防ぎます。
当社では、バイヤーに対し、透明性のあるエンジニアリング主導のコンサルティングを提供するメーカーとのみ提携することをお勧めします。マーケティング指標の最大値を押し付けるだけのサプライヤーは避けてください。ディレーティングチャートを要求し、ASME 準拠を主張し、独自の製造環境の冶金学的現実を理解しているサプライヤーを優先します。
A: 高温は磁気保持力に重大な影響を与えます。標準的なネオジム永久磁石は、表面温度が 80°C (176°F) を超えると強度を失い始めます。設計限界を超えた場合、この損失は回復不能になる可能性があります。熱間鍛造品や圧延したばかりの鋼材を扱う施設には、断熱材や改良されたコイル構造を備えた特殊な耐熱モデルが必要です。
A: 積み重ねた薄板を持ち上げるのは高いリスクを伴います。通常、磁束はトッププレートに集中します。下部プレートは磁気飽和が弱いため、リフト中に滑ったり落下したりしやすくなります。これを安全に実行するには、プレートの積層用に特別に設計された特殊な深磁場電磁石を使用する必要があります。
A: 業界標準は、平坦で清潔な低炭素鋼の安全引き剥がし係数は 3:1 です。これは、定格 1,000 ポンドの磁石が、理想的な条件下でその保持を解除するには実際に 3,000 ポンドの力が必要であることを意味します。このバッファーは、隠れたスケール、軽微な錆、わずかな荷重の不均衡などの予期せぬ材料変動からオペレーターを保護します。
A: 鋳鉄は軟鋼よりも透磁率がはるかに低いという特徴があります。さらに、その表面は本質的に多孔質で粗いです。これらの冶金学的差異と微視的な表面ギャップは、磁束に対する障壁として機能します。鋳鉄コンポーネントを移動する場合は、容量を大幅に (多くの場合最大 50%) 下げる必要があります。


