


電磁撹拌 (EMS) システムの試運転は一か八かの移行を意味します。最終的な受け入れプロトコルに署名すると、運用上のリスクは直ちにメーカーから直接プラントに移ります。この引き渡しには、新しく設置された機械に対する絶対的な信頼が必要です。残念ながら、表面的な検査では根本的な欠陥が見落とされることがよくあります。隠れた電気的、磁気的、または冷却上の欠陥は、必然的に機器の早期故障につながります。また、連続鋳造プロセス内で最適ではない冶金粒子構造を引き起こします。当社は、厳格で証拠に基づいたサイト受け入れテスト (SAT) フレームワークを提供します。最終的な支払いを承認する前に、納品された機器が契約上の許容範囲を正確に満たしていることを確認する方法を学びます。磁気性能の検査、物理的完全性の検証、制御盤の統合テストについてご案内します。これらの正確な手順を適用することで、よりスムーズで安全な生産の立ち上げが保証されます。
動作周波数を検証することは重要です。周波数プロファイルが正しくないと、溶融金属に効果的に浸透できなくなります。
物理的検査では、致命的な短絡を防ぐために、コイル絶縁の完全性と閉ループ冷却システムを優先する必要があります。
ソフトウェアと制御盤の統合は、リアルタイムの応答性と安全インターロック機能を保証するために、シミュレートされた負荷条件下でテストする必要があります。
サプライヤーからの包括的な工場受け入れテスト (FAT) および SAT 文書を決して放棄しないでください。
ハードウェアの電源を入れる前に、正常なインストールの条件を明確に定義する必要があります。機器の受け入れは、単に主電源をオンにするだけではありません。プロセスの早い段階で明確なビジネス連携を確立します。調達時に約束された、機械が 高性能で信頼性の高い冶金学的最終電磁 撹拌結果を提供するという絶対的な証拠が必要です。約束された冶金学的指標はすべて厳密な検証を必要とします。
次に、アプリケーションのマッチングを確認します。 EMS の設計は設置ゾーンによって大きく異なります。モールド EMS はストランド EMS とは動作が異なります。最終的な EMS ユニットは、鋳造ストランドの深部でまったく異なる液体コアのダイナミクスに取り組みます。提供された設計図面を検査します。物理的寸法と取り付けブラケットが連続鋳造セットアップに正確に一致していることを確認してください。取り付け位置がずれていると、磁界トポロジーが大きく歪みます。このオフセットにより冶金学的対称性が損なわれます。
最後に、厳密な動作許容誤差の定義を確立します。むやみにコールド テストまたはホット テストを開始しないでください。許容可能なベースライン パラメータを事前に定義します。具体的な磁束密度の制限は何ですか?最大電流負荷はどれくらいですか?設計で許容される正確な電圧上限に注意してください。これらの数値を明確に文書化する必要があります。これらの定義された許容差は、物理検査時の合否基準として機能します。元の契約を取り消すことを強くお勧めします。これらの目標数値をベンダーの内部テスト ログと直接比較してください。ここで矛盾があれば、現場でのテストが始まる前に重大な危険信号が発せられます。
電気周波数は、撹拌力と浸透深さの両方を決定します。銅の型や鋼より線内の溶融金属が強力なシールド効果を生み出します。高周波は強い表面力を生成しますが、深く浸透することはできません。低周波はコアに効果的に浸透しますが、十分な局所的な撹拌強度が不足する場合があります。この関係を理解することで、中心偏析などの冶金的欠陥を防ぐことができます。
現場受け入れテストでは、これは、低電圧の低温テストを使用して行います。型を模した空の銅管をスターラーに挿入します。磁場密度をマッピングするには、校正されたガウス メーターを使用します。プローブを垂直軸と水平軸に沿って慎重に動かします。ピーク磁束値を記録します。これらの物理的な測定値を理論上の設計曲線と比較してください。 電磁撹拌周波数を 厳密に検証する必要があります。
測定されたすべての出力をと照合してください。 、購入契約に記載されている実際の運用の成功は仕様の調整によって決まります。プログラムされた周波数範囲が特定のキャスト形式を完全に最適化していることを確認します。厚いブルームとスラブでは、深く浸透するためにはるかに低い周波数が必要です。逆に、小さなビレットは、迅速な表面安定化のためにより高い周波数を必要とします。 電磁撹拌周波数仕様
以下は、予想されるアプリケーション範囲を示す典型的なパラメータの比較です。検査中は、同様の参照チャートを手元に保管しておくことを強くお勧めします。
一般的な周波数とフォーマットの構成
キャスト形式 | 設置位置 | 代表的な周波数範囲 (Hz) | 冶金上の主な目標 |
|---|---|---|---|
小さなビレット | 金型EMS | 2.0~4.5 | 表面品質、ピンホール低減 |
大輪の花 | ストランドEMS | 1.0~2.5 | 等軸粒子比率向上 |
厚いスラブ | 最終EMS | 0.5~1.5 | 中央偏析の解消 |
これらのコールド テスト結果は必ず慎重に文書化してください。これらは、将来のメンテナンス診断のための永続的なベースラインを形成します。これらの数値から将来的に変動する場合は、機器の劣化を示します。
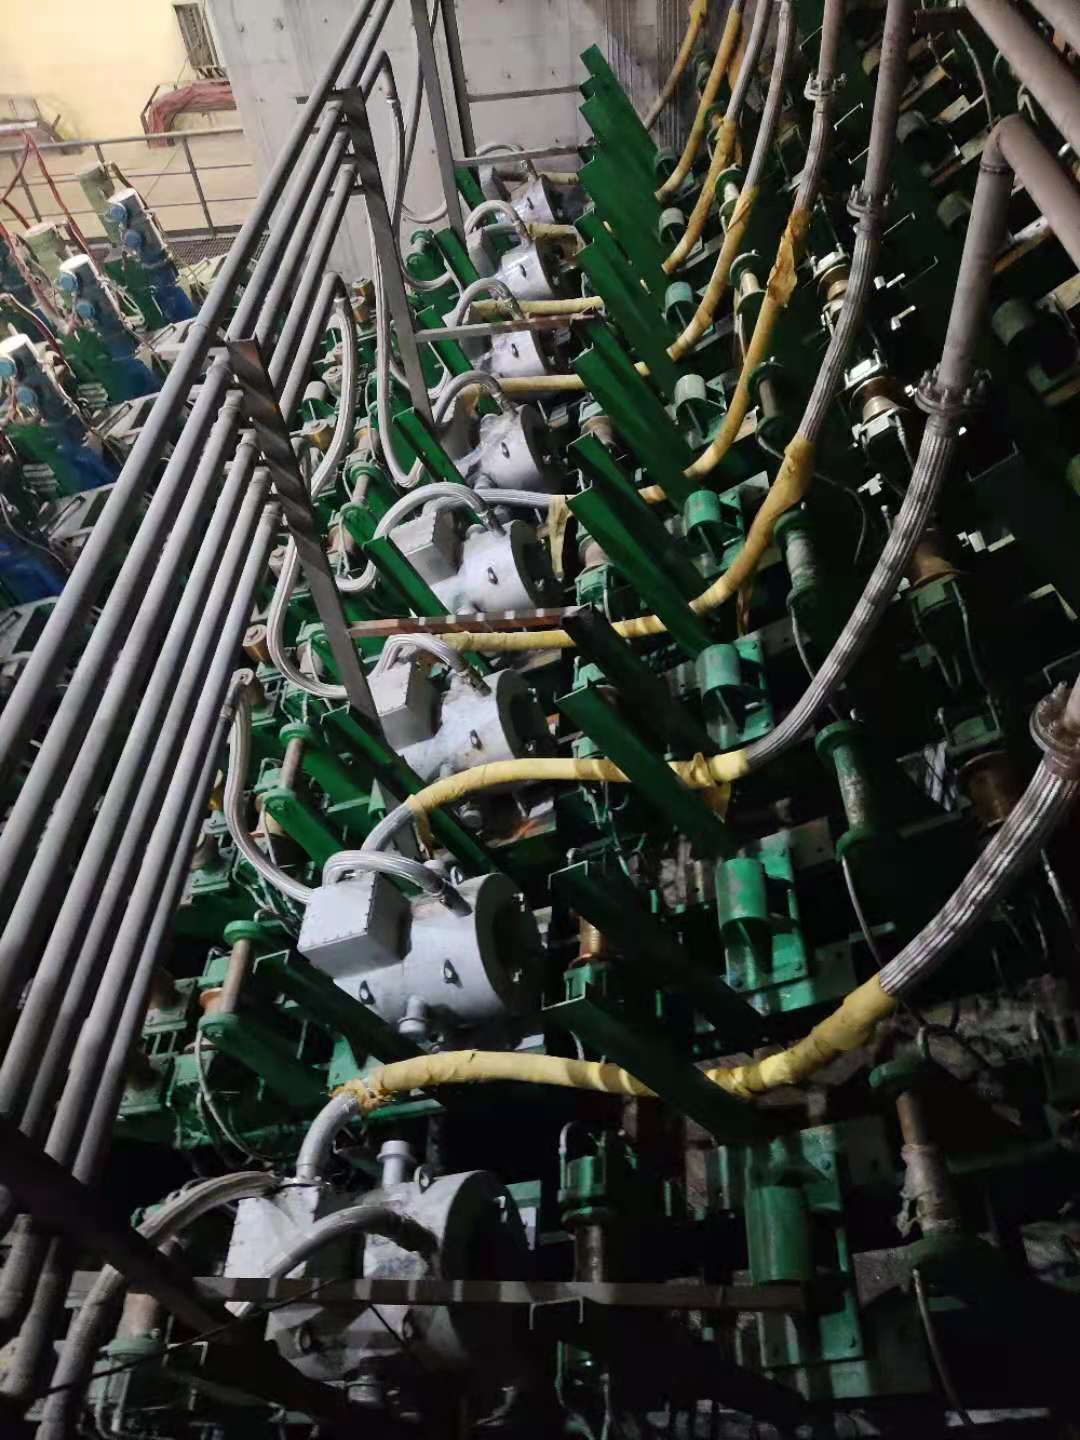
EMS システムの物理的な欠陥は、悲惨なダウンタイムを引き起こします。を分析する物理検査を開始します。 電磁スターラーの ステーター コイル外装のエポキシ樹脂鋳造を詳しく調べます。ヘアラインの亀裂、空洞、または層間剥離の兆候がないかどうかを確認します。これらの欠陥は時間の経過とともに湿気を閉じ込めます。これらは最終的に激しいアークフラッシュを引き起こします。メガオーム計を使用して絶縁抵抗チェックを実行する必要があります。標準的な実施では、1000V または 2500V の DC 注入を使用して相間絶縁および相対接地絶縁をテストすることが規定されています。抵抗値は標準の工業最小値をはるかに超えている必要があります。
冷却システムの厳格化により、次の重要な段階が形成されます。 EMS の動作では内部に膨大な熱が発生します。熱負荷がチェックされていないと、銅製コイルが急速に破壊されます。次の領域に焦点を当てて検査してください。
圧力降下テスト: 純水冷却チャネルを検査します。内部マニホールド全体の圧力降下が設計仕様と正確に一致していることを確認します。
流量の検証: 1 分あたりの実際の水流量を測定します。それらをメインのポンプ場の出力ログと比較してください。
漏れ検査: すべての O リング、ホース接続、およびステンレス鋼継手を最大動作圧力閾値以下でチェックします。
導電率のモニタリングにも同様の注意が必要です。内部冷却ループには高度に精製された水を使用します。水の導電率が高いと、電気的トラッキングが直接発生します。電気的トラッキングは最終的に致命的なコイル故障を引き起こします。冷却システムの水伝導率メーターが適切に校正されていることを確認してください。センサーアラームをテストするために、既知の微小な不純物を注入します。メインコントロール画面で即時に警告が表示されるはずです。不安定な導電率測定値を示すシステムを決して受け入れないでください。
すべてのマニホールド接続の証拠写真を撮ることを強くお勧めします。エポキシコーティングのベースライン状態を文書化します。この証拠は、機器のライフサイクルの後半で保証に関する紛争が発生した場合に、お客様を保護します。
ハードウェアは、ソフトウェアが完璧に統合されていなければ機能しません。制御盤を徹底的に検査してください。周波数コンバータ、整流器、耐久性の高い変圧器を調べてください。すべてのキャビネット配線が IEC 規格などの産業安全規格に厳密に準拠していることを確認してください。ワイヤの配線は論理的に行われ、ラベルが付けられている必要があります。キャビネット内の熱管理は完全に機能する必要があります。冷却ファン、空調ユニット、内部の防塵フィルターを確認してください。キャビネット内に熱が蓄積すると、インバータの寿命が急速に低下します。
ヒューマン マシン インターフェイス (HMI) を動的にテストします。オペレータはこのインターフェイスを毎日使用するため、完全に直感的で応答性が高い必要があります。
シミュレートされた負荷環境で画面の応答性を検証します。
電流をスムーズに調整して、インバータがどのように反応するかをリアルタイムで確認します。
周波数設定を迅速に変更して、内部障害を引き起こすことなくシステムが変更を確実に追跡できるようにします。
品質管理や履歴傾向分析のために、データログのエクスポート機能を確認してください。
安全インターロックは最後の防御線となります。ソフトウェア保護が自動的に機能すると想定しないでください。重大な障害をシミュレートする必要があります。冷却水の圧力損失をシミュレートします。システムは数ミリ秒以内に安全に自動シャットダウンするはずです。内蔵の熱センサーを使用して過熱シナリオをシミュレートします。ソフトウェアは銅コイルを保護するために電源を即座に遮断する必要があります。これらのシミュレーションを少なくとも 3 回繰り返すことをお勧めします。一貫した予測可能なシャットダウン シーケンスにより、ソフトウェア アーキテクチャが堅牢であることが証明されます。
承認にはベンダーの厳格な説明責任が伴います。に何を要求しなければならないかを正確に決定してください。 引き継ぎ文書に署名する前に、口頭での保証を信頼することは、あまりにも大きなリスクを伴います。サプライヤーに確実な証拠の提示を強制します。 電磁撹拌周波数のサプライヤー
すべての必須書類を最終的な SAT パッケージにまとめます。文書チェックリストは網羅的である必要があります。包括的な工場受け入れテスト (FAT) レポートを要求します。 FAT データを現在の SAT データと直接比較します。わずかなずれは正常ですが、大幅なずれは輸送時の損傷または取り付けエラーを示しています。銅コイルおよび磁性鋼板のすべての材料証明書をリクエストしてください。原材料が要求された冶金基準を満たしていることを証明する必要があります。組み込みセンサーのすべての校正証明書を収集します。これには、温度プローブ、流量計、圧力トランスデューサーが含まれます。
最後に、保証と引き渡し条件を確認してください。保証を有効に保つために必要な正確なメンテナンス スケジュールを確認してください。特定の運用負荷における保証条件を分析します。大量の鋳造スケジュールにより、標準の保証条項が変更される可能性があります。重要なスペアパーツの入手可能スケジュールを確認します。緊急交換用インバーターまたはコイルをどこに在庫しているかサプライヤーに問い合わせてください。スペアパーツの出荷が長期にわたって遅延すると、鉄鋼生産ラインが機能不全に陥ります。緊急時の対応時間を概説した、保証されたサービス レベル アグリーメント (SLA) が必要です。
EMS システムを受け入れることは、厳格な運用ゲートウェイとして機能します。徹底した磁場マッピングに妥協しないでください。冷却システムの完全性チェックやキャビネットの安全性インターロックを決して無視しないでください。欠陥を見つけることで、後で大きな生産損失を回避できるようになりました。
発見した結果に対してすぐに行動を起こしてください。 SAT パンチ リストを徹底的に完成させます。最終的な支払いを承認する前に、構造的またはソフトウェアの不適合を修正するようサプライヤーに要求します。すべてのベースライン メトリックが完全に検証された場合にのみ、ホット コミッショニングに進みます。これらの規律ある手順を実行することで、信頼性の高い連続鋳造プロセスが保証されます。プラントが要求する正確な冶金品質を達成できます。
A: 当社では低電圧の低温試験手順を採用しています。型を模した空の銅管をスターラー本体に挿入します。技術者は、校正されたガウスメーターを使用して、軸に沿った磁束密度をマッピングします。これにより、磁界の浸透がマッピングされ、制御盤からの正確な周波数出力が検証されます。
A: 業界標準の公差は非常に厳しいです。測定された磁束密度は通常、設計の公称値の 3% ~ 5% 以内に収まる必要があります。この厳密な分散により、高度に対称的な撹拌力が確保され、不均一な金属の流れや凝固した鋼の内部亀裂が防止されます。
A: 中空の銅コイルは、大電流と高周波負荷を同時に伝送します。冷却水中の不純物により、導電率レベルが急激に上昇します。高い導電性により、絶縁体全体に電気トラッキングが引き起こされます。これにより、深刻な内部短絡、アークフラッシュ、永久的な修復不可能なコイル損傷が発生する危険があります。


