


連続鋳造では、溶鋼の流れを制御することが、高品位の製品と高価なスクラップとの間の決定要因となります。冶金学者は、不均一な凝固が鋼の品質を損なうことを知っています。追加すると 連続鋳造電磁スターラーを 流体力学が向上しますが、間違ったゾーンに設置すると利益はわずかです。特定の冶金的欠陥を解決できないことがよくあります。単にコイルをストランドにクランプするだけでは、完璧を期待することはできません。
電磁スターラーの位置 を戦略的に選択することで、 どの品質指標を最適化するかが直接決まります。型、ストランド、または最終凝固ゾーンのいずれに配置するかが非常に重要です。各ゾーンは冷却の異なる段階を処理します。正しい位置を選択することで、表面仕上げ、内部気孔率、中心線偏析を制御できます。鋳造機の固有の形状と欠陥履歴を理想的な撹拌設定に適合させる方法を学び続けてください。
なぜ配置が成功を左右するのかを理解するには、まず撹拌の物理学を調べる必要があります。このプロセスはローレンツ力に依存します。鋳造機に低周波交番磁場を加えると、磁場は銅の型や凝固した鋼殻を貫通します。導電性の高い液体鋼の内部に渦電流を誘発します。磁場とこれらの電流の間の相互作用により、ローレンツ力が生成されます。これらの力により、溶鋼は制御された回転運動または直線運動を引き起こします。人工的な洗浄効果を生み出します。この動きにより温度勾配が変化し、捕捉された非金属介在物が物理的に除去されます。
ただし、流体力学はメニスカスから未凝固コアに至るまで大幅に変化します。連続 鋳造電磁撹拌機は、 対象となる鋼の固形分に応じて動作が異なります。メニスカスでは、鋼はほぼ完全に液体です。ここでのフロー制御は非常に応答性が高くなります。冶金学的長さの奥深くでは、鋼は粘稠でどろどろしたスラリーに変わります。この高固体分率の材料を動かすには、非常に異なる磁気の浸透と電力レベルが必要です。
この相変化のため、一般的な鋳造欠陥を特定の凝固ゾーンにマッピングする必要があります。ピンホールとスラグの捕捉はメニスカスから発生します。 V 偏析と中心気孔はコア凝固の最終段階で発生します。電磁スターラーの位置を最悪の欠陥の原点に合わせることで、症状を治療するのではなく根本原因を突き止めることができます。
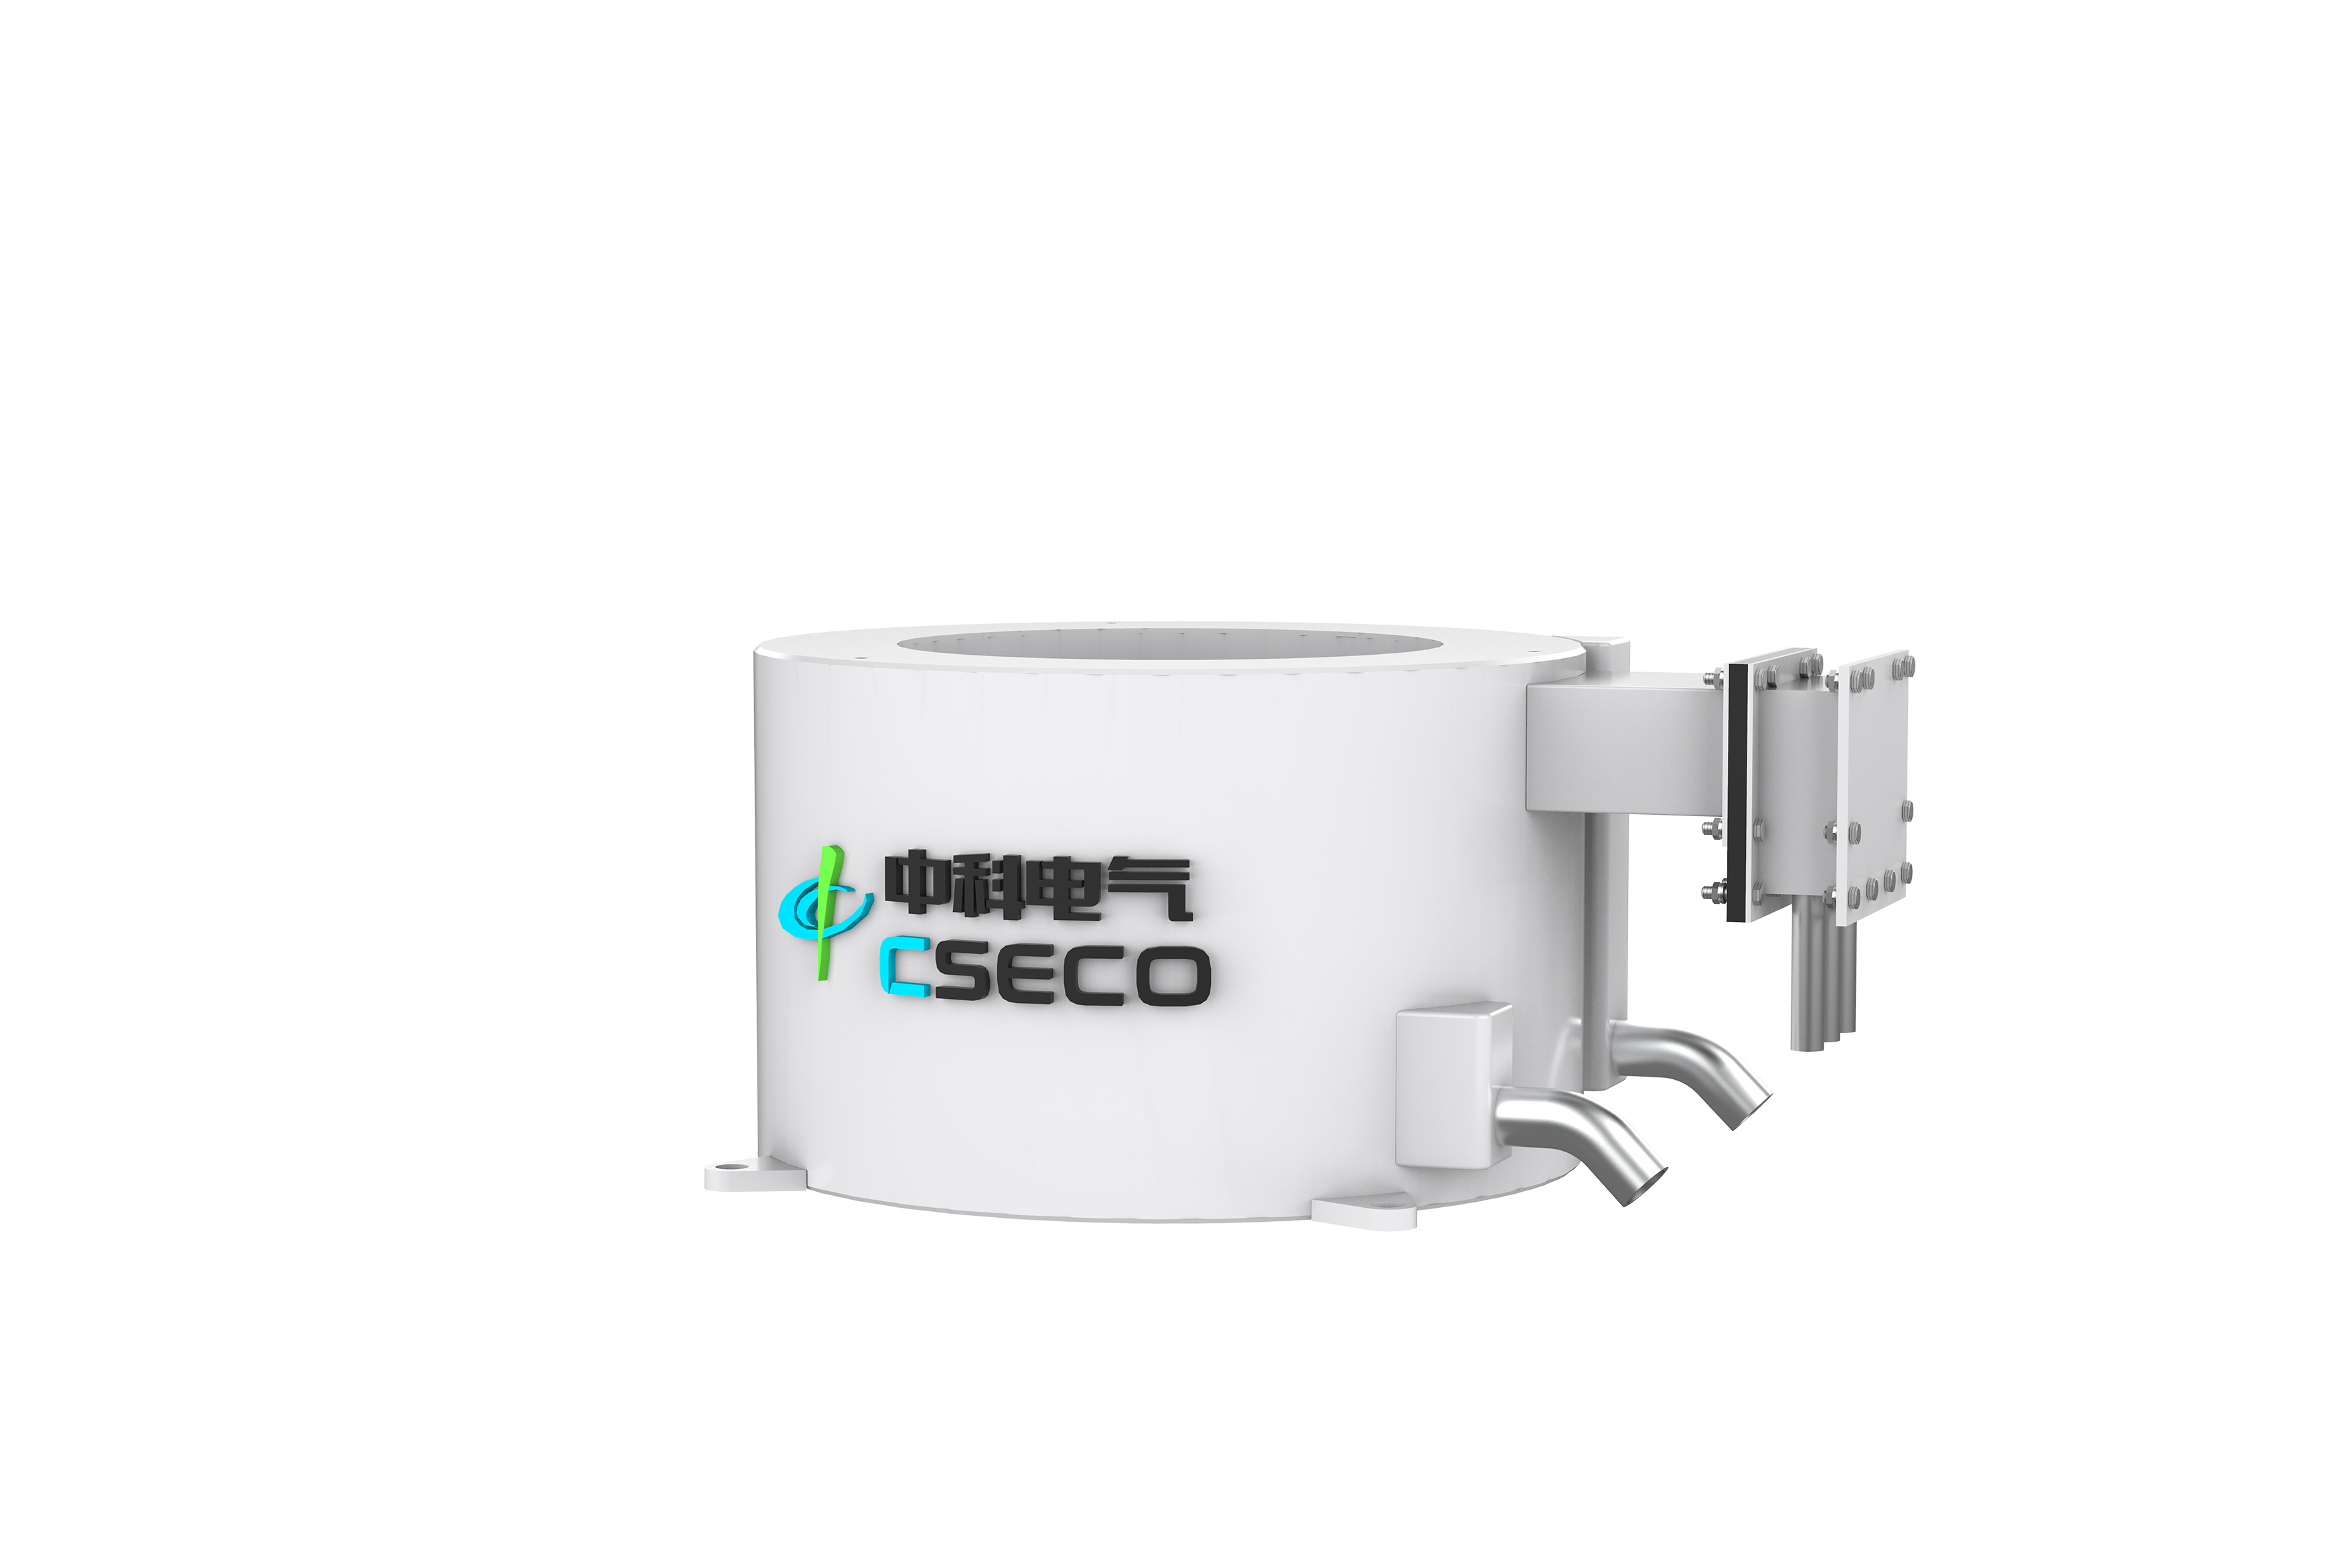
金型電磁撹拌機(M-EMS)は、鋼の品質を守る第一線として機能します。金型銅管の周囲または金型ハウジング内に直接取り付けます。その主な仕事は、メニスカスでの溶鋼の流れを制御し、初期凝固シェルを管理することです。
M-EMS を作動させると、流体が水平方向の渦巻き運動で急速に加速されます。この特定の電磁撹拌機の位置により、いくつかの重要な一次品質結果がもたらされます。
評価の観点から、M-EMS は特定の運用プロファイルに対して厳密に要求されます。表面の亀裂や深刻なスラグの巻き込みに悩まされている製鉄所に最適です。さらに、厳密な表面品質グレードを生産する場合、この設定は交渉の余地がありません。自動車の露出パネル、高炭素線材、シームレスパイプグレードには、表面下の状態がきれいな状態が求められます。モールドスターラーは、ストランドが二次冷却ゾーンに入る前に、外殻が完璧に形成されることを保証します。
M-EMS は表面を完璧にしますが、内部構造の完全性を維持するには、キャスターのさらに奥の介入が必要です。ここでストランドと最終スターラーが活躍します。彼らは、凝固するコアの奥深くで生じる複雑な欠陥に取り組みます。
これらの下部ゾーンの評価基準は、製品の寸法と鋼種によって完全に異なります。 S-EMS および F-EMS のセットアップは、厚いスラブ、重いブルーム、大きなビレットには必須です。高炭素鋼、軸受鋼、特殊合金の場合、内部の健全性が最終製品の実行可能性を左右します。コア構造を制御しないと、これらのグレードは下流の圧延または鍛造中に必然的に破損します。
最適な電磁スターラーの位置を選択するには、体系的なアプローチが必要です。磁気コイルをどこに配置するかは推測できません。欠陥履歴と幾何学的制約に基づいてエンジニアリング上の決定を行う必要があります。
欠陥履歴により、選択肢がすぐに絞り込まれるはずです。主な不合格が表面欠陥に起因する場合は、M-EMS を優先する必要があります。超音波検査で内部構造の不良や化学物質のひどい偏析が明らかになった場合は、S-EMS または F-EMS を優先してください。高合金鋼や特殊鋼の生産では、1 台のユニットで十分であることはほとんどありません。冶金学者は、シェルとコアの両方を固定するために、M-EMS と F-EMS などの組み合わせたアプローチを必要とすることがよくあります。
セクションのサイズも技術的な実現可能性を左右します。形状により、磁場侵入要件が根本的に変わります。ビレットは比較的小さいです。標準的な回転スターラーは、断面全体を簡単に貫通できます。しかし、スラブは幅が広くて厚いです。進行波磁場を生成する巨大な直線的なコイルが必要です。花は真ん中のどこかにあります。ローレンツ力が実際に液体コアに確実に到達するように、物理的なコイルの設計をストランドの寸法に一致させる必要があります。
以下は、運用ニーズの分類に役立つクイック リファレンス フレームワークです。
| 一次欠陥の種類 | 凝固起点ゾーン | 推奨される撹拌装置のセットアップ | 期待される冶金学的結果 |
|---|---|---|---|
| ピンホール、スラグの巻き込み | メニスカス / イニシャルシェル | M-EMS(金型) | きれいな地下、均一な初期シェル成長。 |
| 内部亀裂、柱状成長 | 二次冷却ゾーン | S-EMS(ストランド) | 等軸結晶ゾーンを最大化し、亀裂を減少させます。 |
| 中心線偏析、気孔率 | クレーターエンド・ファイナルコア | F-EMS(最終) | 緻密なコア構造、炭素偏析を最小限に抑えます。 |
| 表面欠陥とコア欠陥の組み合わせ | メニスカス+クレーターエンド | M-EMS + F-EMS | 合金・軸受鋼の総合的な品質管理。 |
最後に、調達前に厳格なパフォーマンス指標を確立します。ベースラインが必要です。等軸ゾーン領域の特定の割合の増加などの成功基準を定義します。炭素偏析指数の減少を追跡することもできます。これらのベンチマークを設定すると、インストール後の投資を正確に検証できます。
撹拌の理論上の利点は否定できません。しかし、物理的な設置にはエンジニアリング上の大きなハードルが伴います。通常、スペースと形状の制約は、展開を成功させる上で最大の脅威となります。 S-EMS では、既存のサポート ロールを中心に慎重に統合する必要があります。ロールピッチが狭すぎる場合は、カスタムのフラットスターラーが必要になる場合があります。同様に、M-EMS は既存の金型ハウジングのパラメータ内に適合する必要があります。かさばるコイルを収容するために銅製のウォーター ジャケットを変更するのは困難であり、費用もかかります。
工場管理者は、電力消費と収量の増加を比較検討する必要もあります。高周波または低周波の磁場を実行するには、かなりの電気的運用コストが必要です。特殊な変圧器と周波数変換器が必要です。この継続的な電力引き込みのコストと、スクラップまたは格下げされた鋼材の削減による経済的メリットを計算する必要があります。ほとんどの高級鋼の用途では、歩留まりの向上で OPEX を簡単にカバーできますが、計算は検証する必要があります。
冷却とメンテナンスには同様の注意が必要です。コイルは、輝く液体鋼から数インチ離れた場所で動作します。高度に精製された水を利用した内部水冷システムが必要です。過酷な高温の鋳造環境でこれらのシステムを維持するという現実に対処します。冷却ループが詰まったり故障したりすると、電磁コイルが過熱してほぼ即座にショートします。
物理的な変更にはコストがかかるため、シミュレーション検証が重要です。 MHD (磁気流体力学) 計算モデリングを使用する必要性を強調します。 MHD ソフトウェアと CFD (数値流体力学) ツールを組み合わせる必要があります。これにより、鋼を切断する前に流体の流れと磁気の浸透をシミュレートできます。選択した電磁スターラーの位置をデジタル的に検証することで、非効率的な設置のリスクが排除されます。
電磁スターラーの正しい位置は精密ツールであり、包括的な修正ではありません。位置は冶金学的性能に直接影響します。鋼の物理的状態が最も恩恵を受ける場所に、撹拌エネルギーを正確に導入する必要があります。メニスカスを洗浄することで表面の傷を防ぎ、どろどろゾーンを剪断することでコアのボイドを防ぎます。
調達の決定はハードデータに基づいて行います。冶金上の欠陥履歴を分析して、品質問題の原因を特定します。キャスターの空きスペースを監査します。何よりも、設計を最終決定する前に、機器ベンダーに数値流体力学シミュレーションを要求してください。
格下げされたヒートを通常のビジネスコストとして受け入れるのはやめてください。今すぐ鋳造品の包括的な冶金学的評価を計画してください。どの撹拌構成が貴社の連続鋳造ラインを向上させるかを正確に発見するには、エンジニアリングの実現可能性調査をリクエストしてください。
A: はい。複数の撹拌の組み合わせ (M-EMS + S-EMS または M-EMS + F-EMS など) は業界の標準的な慣行です。これらは、高品位合金および大きなブルーム鋳造に強く推奨されます。複数のユニットを使用すると、冷却プロセス全体を通じて、表面仕上げと内部コアの品質の両方を同時に制御できます。
A: 二次冷却ゾーンのロールピッチの技術監査が必要です。標準的な円筒形スターラーにはかなりのクリアランスが必要です。ただし、スペースが非常に限られている場合、ベンダーはカスタムのフラットスターラーや特殊なコンパクトユニットを設計して、狭い構造上のクリアランスを安全に回避できます。
A: はい。位置は電力需要に直接影響します。 M-EMS は通常、S-EMS または F-EMS とは異なる周波数で動作します。磁場は、さまざまな厚さの銅製モールド、サポート ロール、および凝固中の鋼シェルを貫通する必要があります。ハイソリッドフラクション鋼へのより深い浸透には、より低い周波数と大幅に高い電力入力が必要です。


